华创精密
您身边的齿轮计量泵专家
沥青的粘度对温度极度敏感。温度升高时,沥青从高粘的膏状体迅速变为可流动的液体;温度下降时,粘度又急剧回升,直至完全凝固。
这种特性带来的直接后果是:泵送窗口很窄。温度低了,沥青流不动,泵吸入困难,齿轮间无法形成有效液膜,干摩擦直接损伤齿面;温度高了,虽然流动性好,但沥青中的轻组分可能挥发,改变材料性能,同时加速密封件老化。
更棘手的是,沥青的粘温关系并非简单的线性。有研究指出,在低温区(5-55℃)和高温区(55-200℃),沥青的粘度-温度曲线遵循不同的数学关系。这意味着,靠单一温度点来判断“能不能泵送”是不够的,必须在整个工艺温度区间内确认泵的适应性。
对于SBS改性沥青,情况更复杂。改性剂的加入会显著提升粘度,且沥青从牛顿流体向非牛顿流体转化,粘度还受剪切速率影响。这意味着,同一温度下,泵的转速不同,感受到的“实际粘度”可能不同。
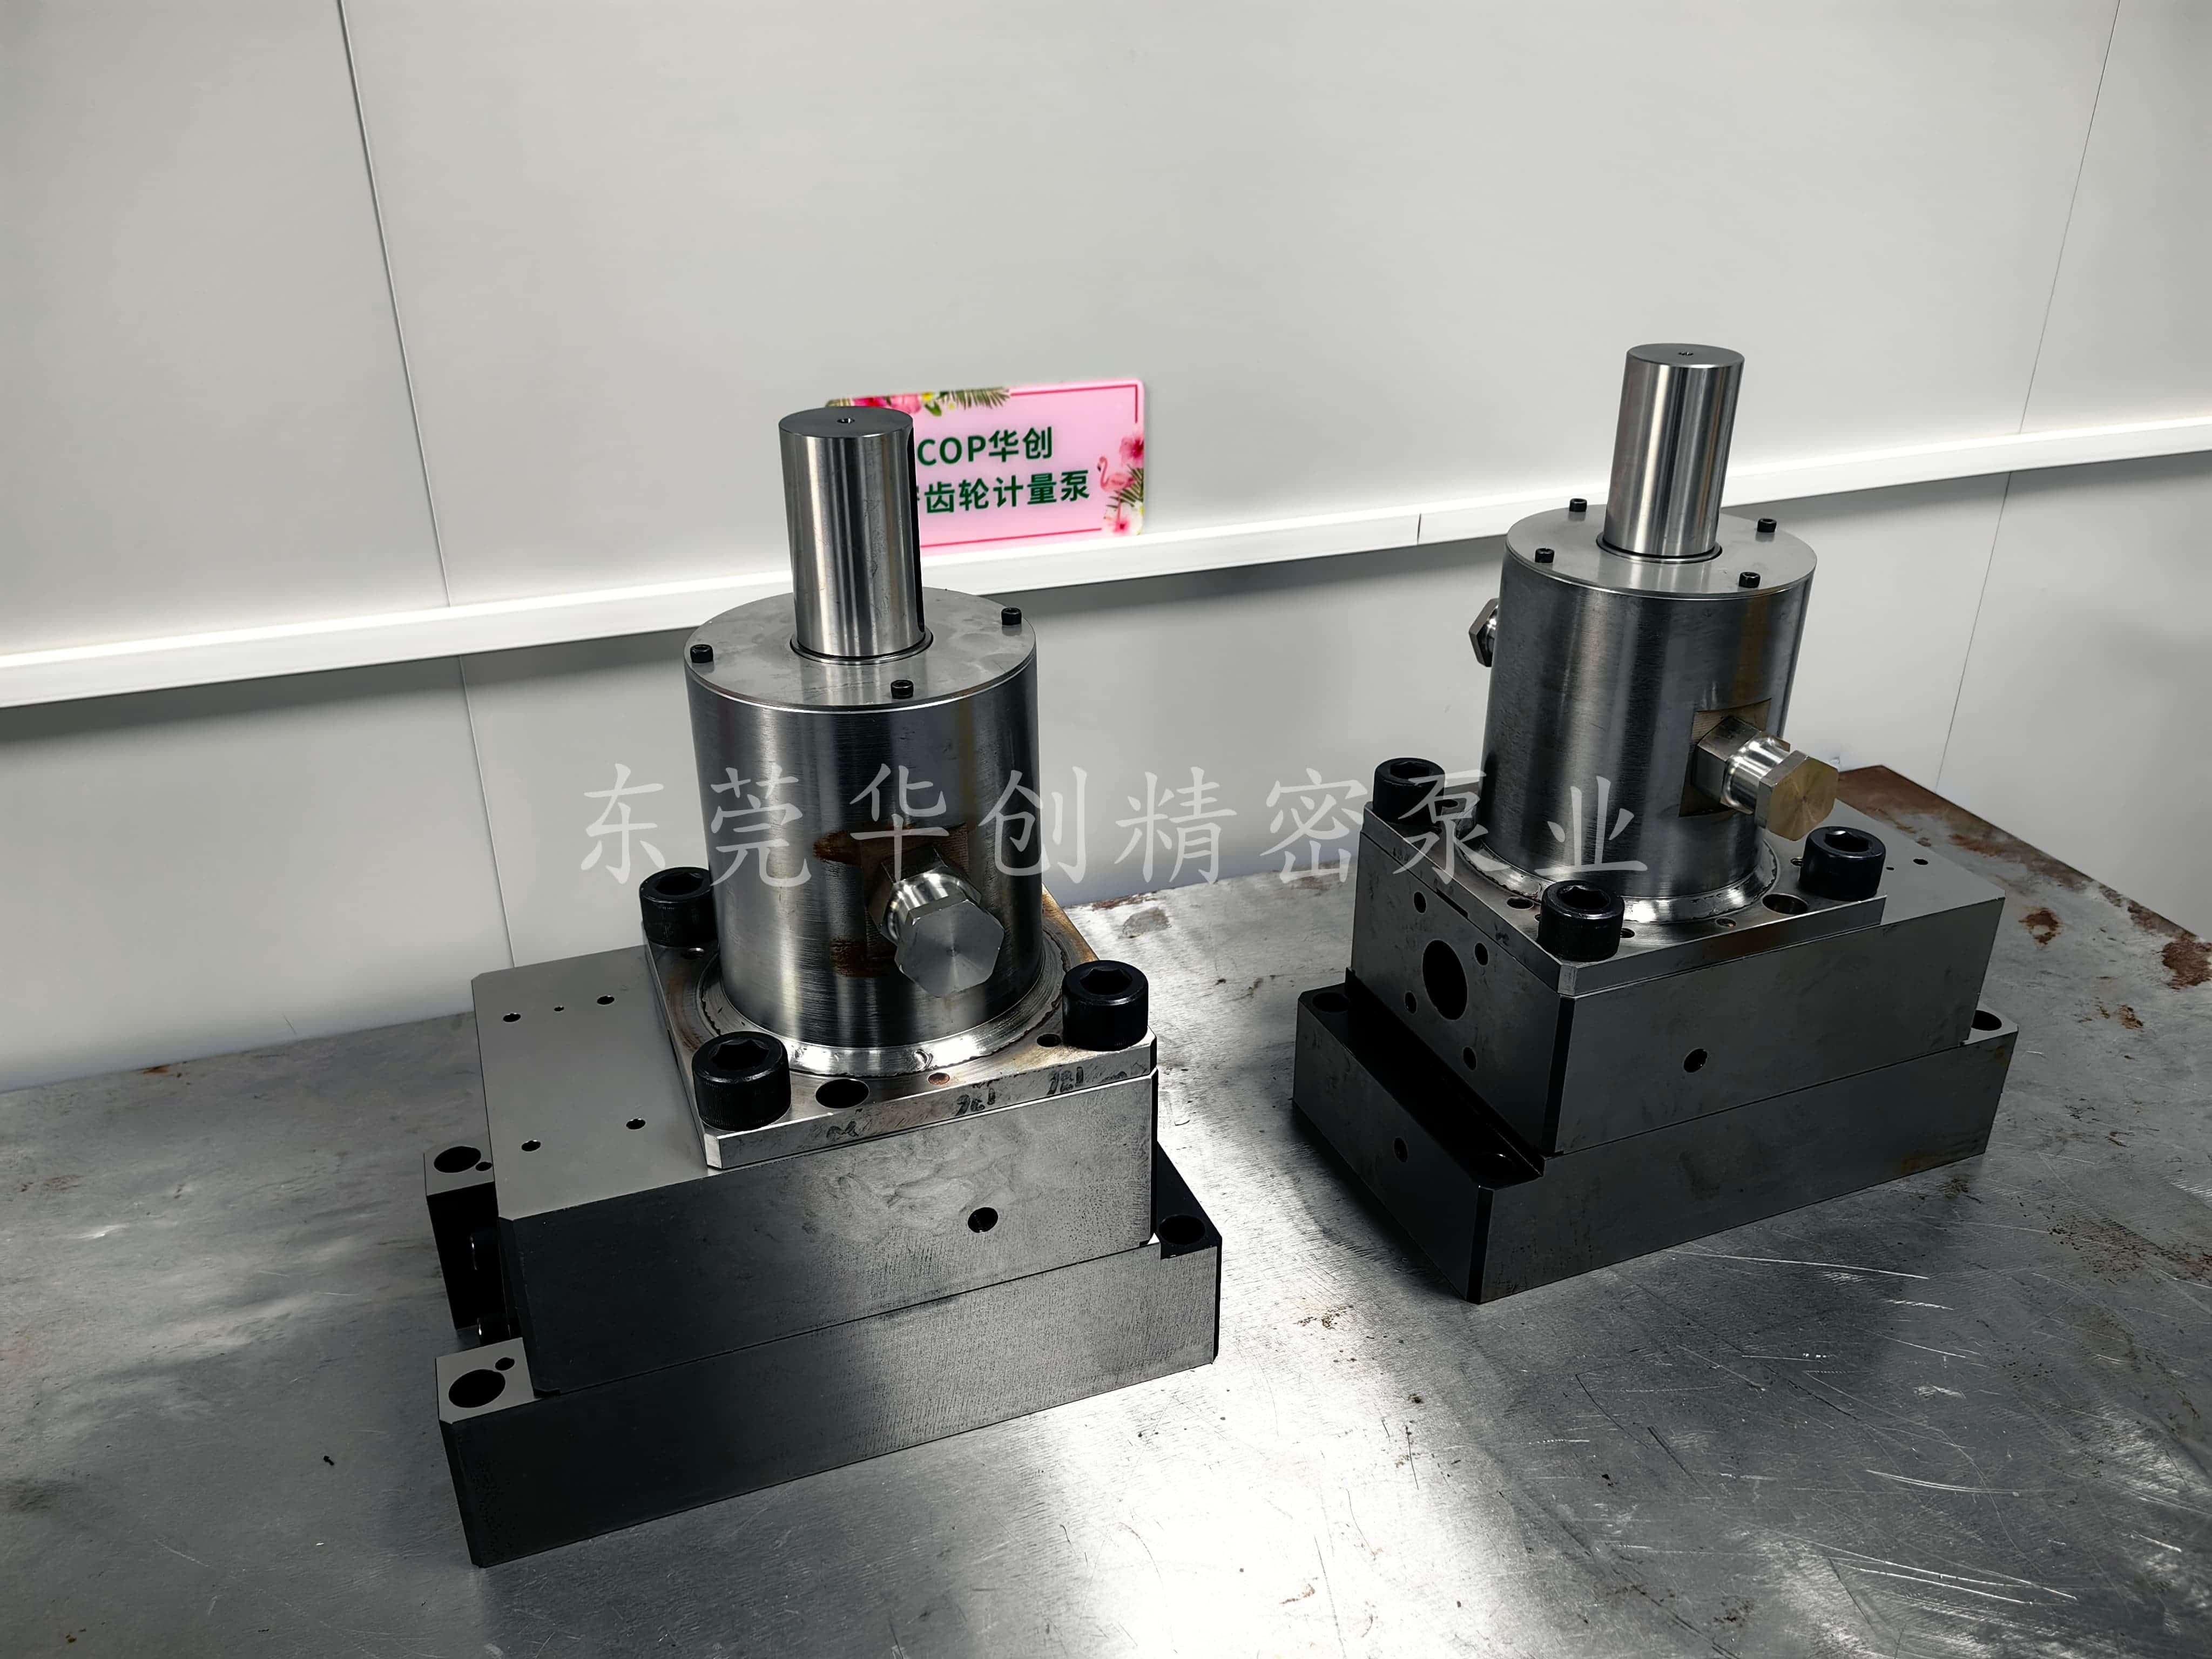
保温齿轮泵的核心设计,是在泵体、端盖等过流部位设置空心保温夹套,通入蒸汽、导热油或热水,形成包裹式加热层。但保温夹套的设计远不止“包一层”那么简单。
第一,夹套覆盖要“无死角”。 齿轮泵的冷点往往不在泵腔主体,而在一些边角位置——轴承腔、密封腔、转子后侧。如果夹套只覆盖泵壳主体,这些局部低温区会成为沥青凝固的“种子”,逐渐扩展直至卡死。有成熟产品的做法是:在泵转子后方也设置夹套,专门消除冷点,避免硬启动和密封过早失效。
第二,传热效率要看结构,不只看通没通蒸汽。 同样的蒸汽温度,夹套内是简单空腔还是带有导流结构,传热效率差异很大。有的设计在分支腔内设置网格状通道,迫使热媒均匀流过每个表面,而不是从入口直接“短路”到出口。夹套的表面积也是关键参数,更大的换热面积意味着更快达到工作温度。
第三,控温要有“分级”思维。 保温不是越热越好。密封腔区域通常需要独立冷却夹套,因为密封件(如机械密封、O型圈)的耐温能力远低于泵体金属。如果让密封腔也承受200℃以上的高温,密封寿命会大幅缩短。实际方案中,有厂家在密封腔通入低压蒸汽进行强制冷却,将密封区温度控制在150℃以下,兼顾泵体保温与密封保护。
第四,保温介质的选择要看现场条件。 蒸汽伴热传热系数高,适合有蒸汽源的工厂;导热油伴热控温精度更好,但需注意高温结焦问题,建议定期检测油质。对于无蒸汽源的场景,电加热夹套是替代方案。
沥青泵的故障统计有一个明显规律:大部分问题出现在启动和停机阶段。原因很简单——正常运行时温度是稳定的,只有启停时温度会经历剧烈变化。
启动前必须预热,没有例外。 冷泵直接启动的后果是:未熔化的沥青卡在齿轮间,电机扭矩骤增,轻则跳闸,重则断轴或打坏齿轮。规范的操作是先通入热媒循环,让泵体、齿轮、轴承腔整体均匀升温,待介质完全融化、流动性恢复后再启动。预热标准通常要求泵壳温度不低于介质流动温度,有厂家建议预热至80℃以上,并要求预热速度适中,避免局部过热。
预热后要盘车。 手动转动联轴器数圈,确认转子灵活无卡涩。这一步能提前发现凝固残留或异物卡阻,避免启动瞬间的意外损伤。
启动时要“低压低速、逐步加载”。 如果条件允许,启动阶段将出口压力控制在额定值的70%以下,待介质完全软化、流量稳定后再提升至正常工况。变频驱动的泵可以从较低频率起步,逐步提速。
停机超过4小时,必须冲洗。 沥青在泵腔内冷却凝固,下次启动就是一场灾难。规范做法是用柴油或专用清洗液置换泵内沥青,排空后注入少量防锈油,手动盘车使内壁覆盖油膜。如果停机时间更长,还需定期盘车防止轴变形。
沥青保温齿轮泵的选型,本质上是用保温设计匹配粘度窗口,用启停规范守住操作底线。泵体夹套要覆盖全面、传热高效,密封区要独立控温;启动前充分预热盘车,停机后及时冲洗防凝。把这两端做扎实,沥青输送的稳定性就有保障。
东莞市华创精密泵业制造有限公司
联系人:谢先生
手机:186-7628-3335
邮箱:hcop@hcopump.com
地址:广东省东莞市东城街道周屋工业区岭园路7号