华创精密
您身边的齿轮计量泵专家
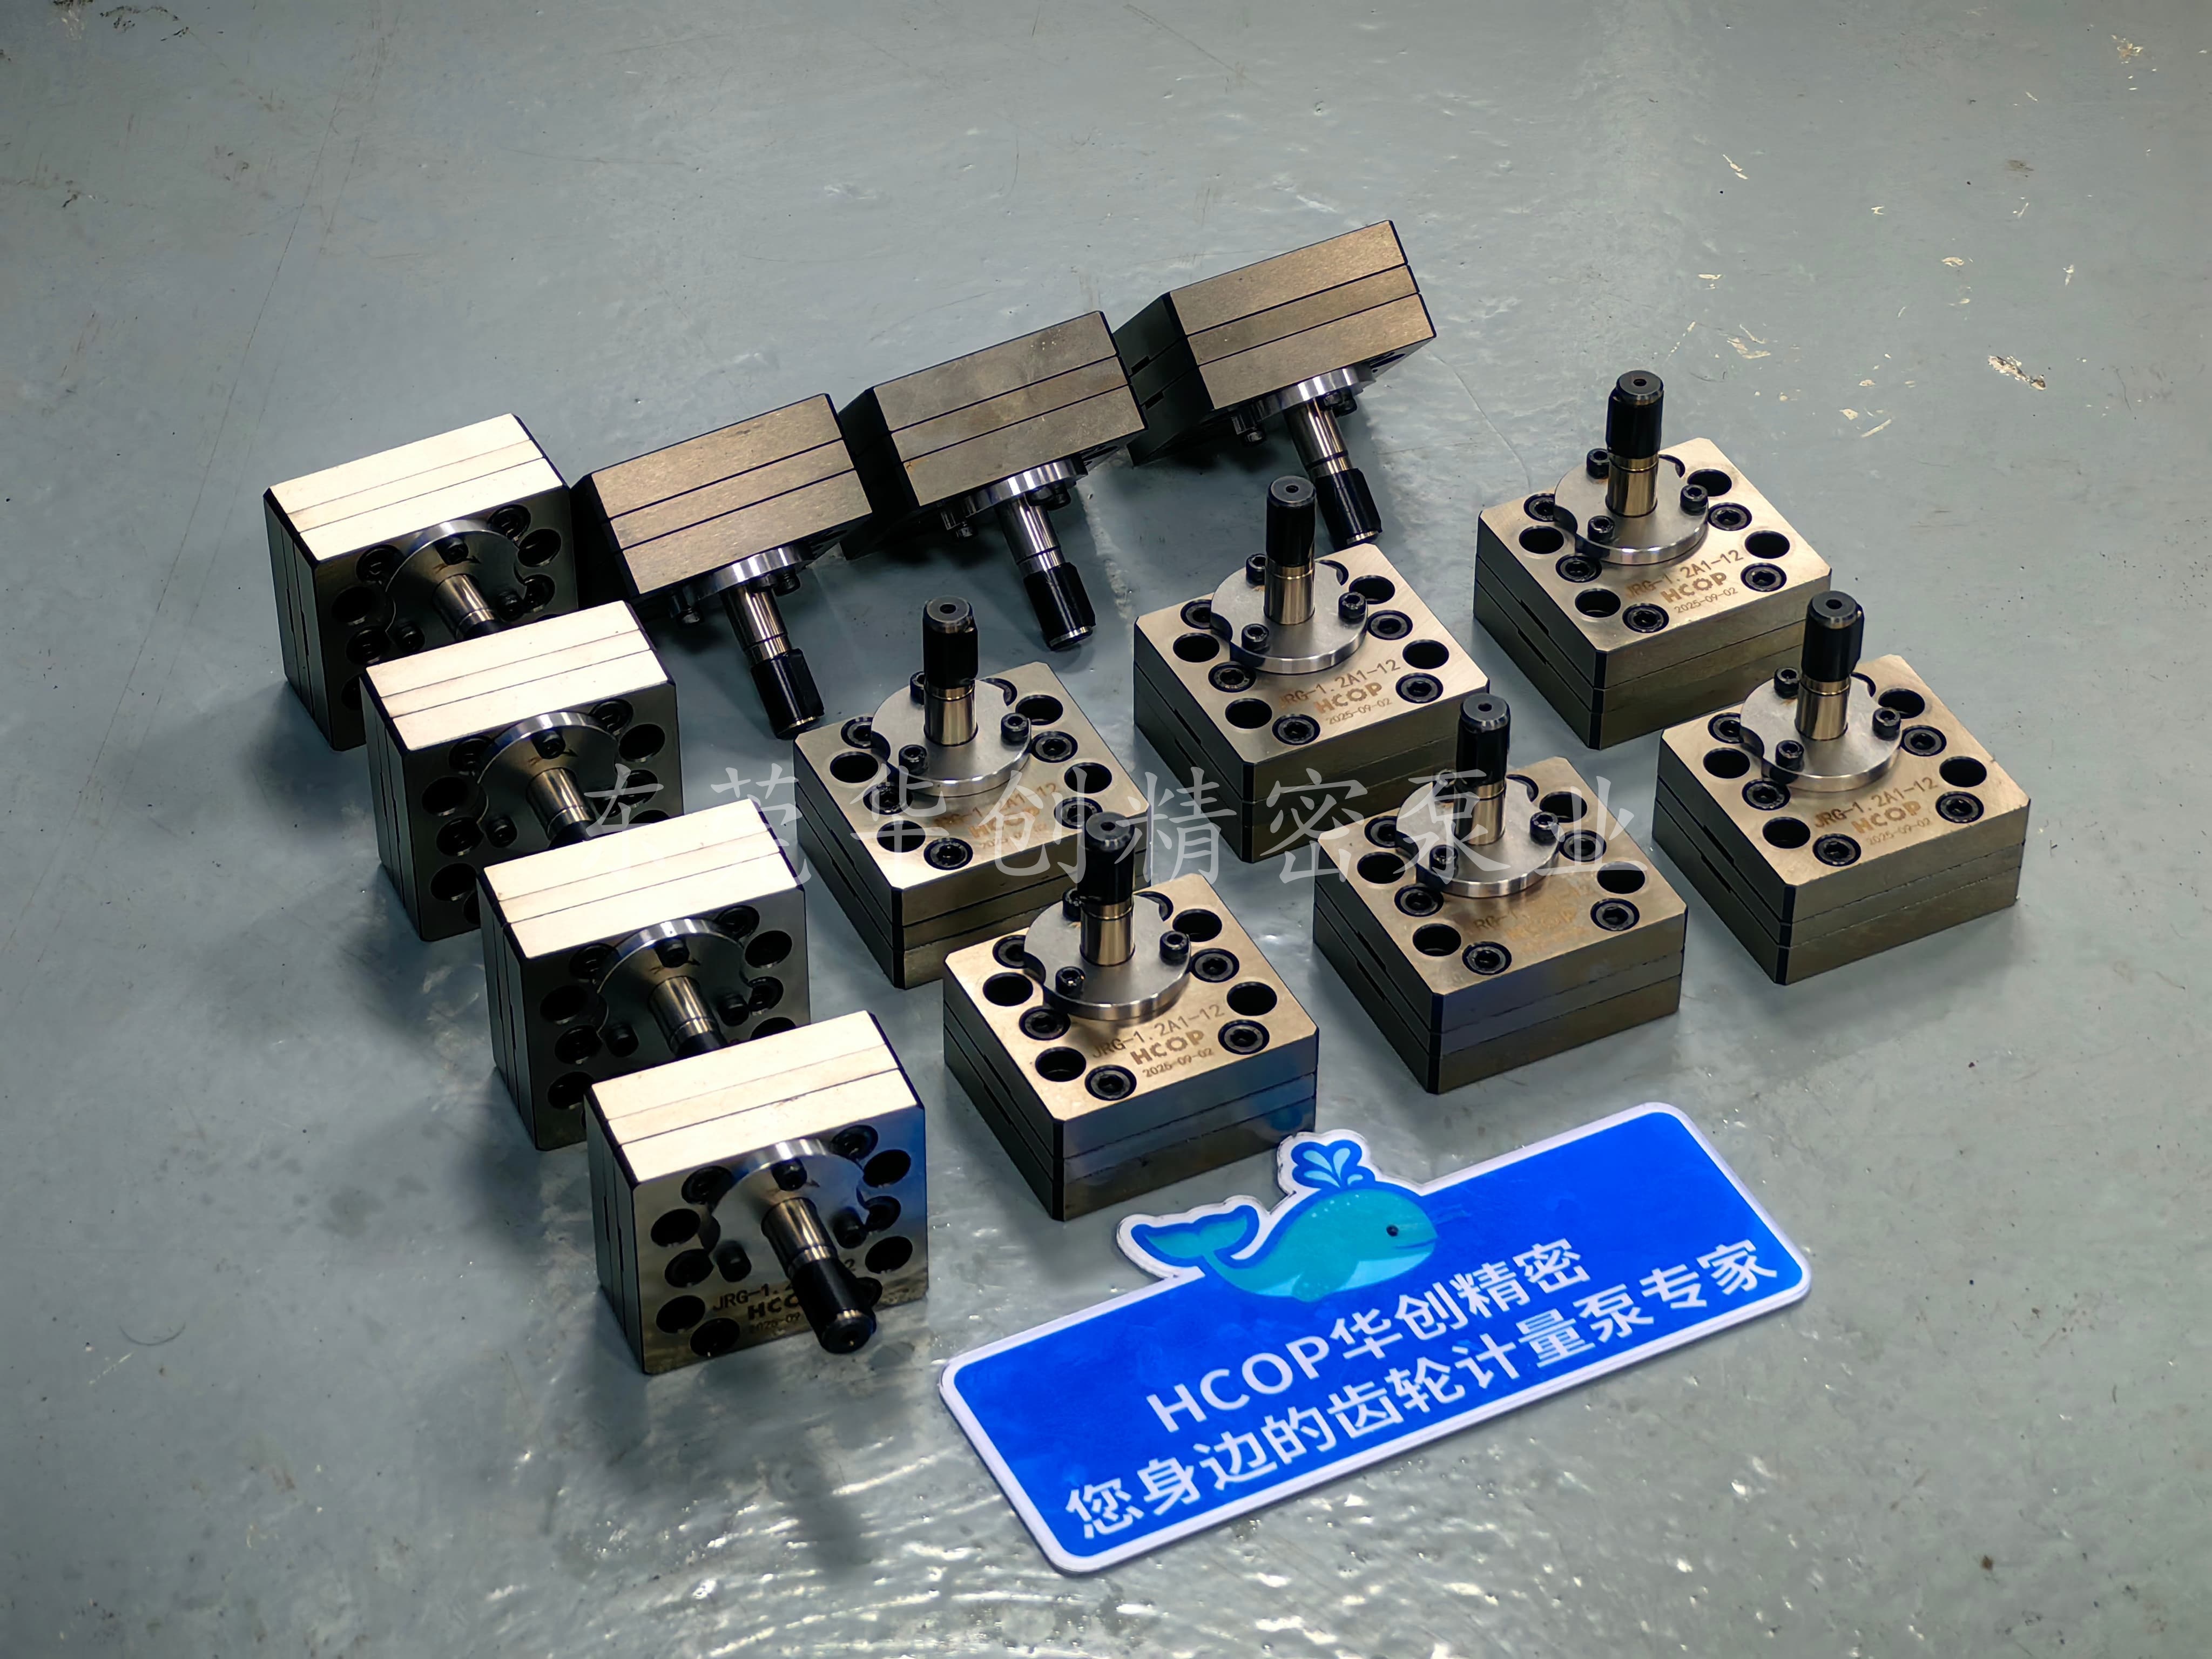
很多人选点胶齿轮泵,只盯着泵的排量和压力看,结果泵本身没问题,出胶却始终不对劲。问题往往出在:只选了泵,没考虑阀。
出胶量这件事,从来不是泵一个人说了算。泵负责“每转给多少胶”,阀负责“什么时候开、开多久、以什么形态出胶”。泵的排量再准,阀的响应跟不上,出胶就是拖尾、拉丝、堆积。反过来,阀选对了但泵的排量不匹配,出胶量要么偏多要么偏少,靠调阀的开启时间根本补不回来。
齿轮泵管的是“计量”。 排量决定每转出胶体积,转速决定单位时间的出胶量。泵的容积效率、内部间隙、材质耐磨性,决定了这个“量”准不准、稳不稳。有技术资料显示,精密齿轮泵的排量精度可以做到 ±0.5% 以内,这是它作为计量元件的核心价值。
点胶阀管的是“开关和形态”。 阀决定了胶水什么时候流出、以多大截面流出、断胶干不干净。撞针阀、喷射阀、隔膜阀,不同的阀适配不同的胶水粘度和工艺节拍。阀的开启气压、最小驱动气压、最大流体压力,都是选型时必须核对的参数。
两者串在一起,逻辑是:泵把胶水以稳定压力送到阀口,阀按指令切断或导通。 泵的压力必须能“推得动”阀,阀的响应必须能“跟得上”泵的节拍。任何一端不匹配,出胶结果都会走样。
原则一:排量按单点胶量倒推,让泵落在转速中段。
先确认单次点胶所需胶量,再确认点胶频率,算出目标流量,最后结合预期转速反推排量。公式很简单:目标流量 ÷ 预期转速 = 所需排量。
关键在于让泵落在推荐转速区间的中段。转速低于 10 rpm 时计量精度会急剧变差,有试验数据显示在 0.1 倍额定转速下计量精度可能恶化到 ±7% 以上。排量选大了,泵被迫在极低转速下爬行;排量选小了,又得靠高速补偿,加剧齿轮磨损。
原则二:压力按阀的开启要求定,而不是按泵的极限定。
齿轮泵样本上的“最大出口压力”是泵体承受极限,不是你该用的工作点。真正需要匹配的是系统背压——阀的开启压力、管路阻力、胶水粘度共同形成的阻力。
阀有一个最低开启气压要求,泵的输出压力必须高于这个值,同时留出 20% 到 30% 的余量。如果泵的压力逼近阀的极限,或者阀的开启需求逼近泵的上限,系统就会工作在危险边缘。入口压力同样不能忽视,面对高粘度介质时,仅靠自吸往往不够,需要在供料桶施加 0.05 至 0.1MPa 的稳定气压。
原则三:管路按胶水特性匹配。
胶水的粘度、是否含填料、是否对温度敏感,决定了管路的直径、长度和保温方式。高粘度胶水在细长管路中流动阻力极大,泵的输出压力会被管路“吃掉”大半,到了阀口已经推不动了。含填料的胶水对管路弯头和阀口磨损极快。管路不是“随便接一根就行”,它和泵、阀一样,是系统的一部分。
场景一:泵的排量准,阀的响应慢。 泵以 0.6cc 的排量、30rpm 的转速稳定供胶,每转出胶 18mL/min。但阀的开启响应时间偏长,点胶节拍要求每秒 6 次时,阀根本来不及完全开启,实际出胶量只有理论值的 60%。问题不在泵,在阀的响应速度。
场景二:泵的压力够,阀的开启压力不够。 高粘度胶水需要更高的供胶压力才能推到阀口。泵的输出压力没问题,但选了一个开启气压要求偏低的阀,胶水在阀口堆积,断胶时拖出一大截。泵能把胶送到,阀关不住。
场景三:泵的材质耐腐蚀,阀的密封圈不耐。 泵体用了不锈钢或耐腐蚀合金,胶水中的溶剂不会侵蚀泵。但阀的密封圈选了普通丁腈橡胶,几天就溶胀卡阀。泵选对了,阀的“软肋”在密封圈。
场景四:泵的排量偏大,阀的最小出胶量偏大。 微量点胶场景选了 2.4cc 的泵,被迫在 5rpm 以下运行,低速爬行导致出胶脉动。换小排量泵后转速上去了,但阀的最小稳定出胶量又限制了节拍。泵和阀的“最小稳定工作点”必须同时满足工艺需求。
泵和阀是搭档,不是主仆。选型时把两者放在一起看:排量匹配工艺节拍,压力匹配阀的开启需求,管路匹配胶水特性。三者对齐了,出胶才准、才稳、才不拖泥带水。
东莞市华创精密泵业制造有限公司
联系人:谢先生
手机:186-7628-3335
邮箱:hcop@hcopump.com
地址:广东省东莞市东城街道周屋工业区岭园路7号