华创精密
您身边的齿轮计量泵专家
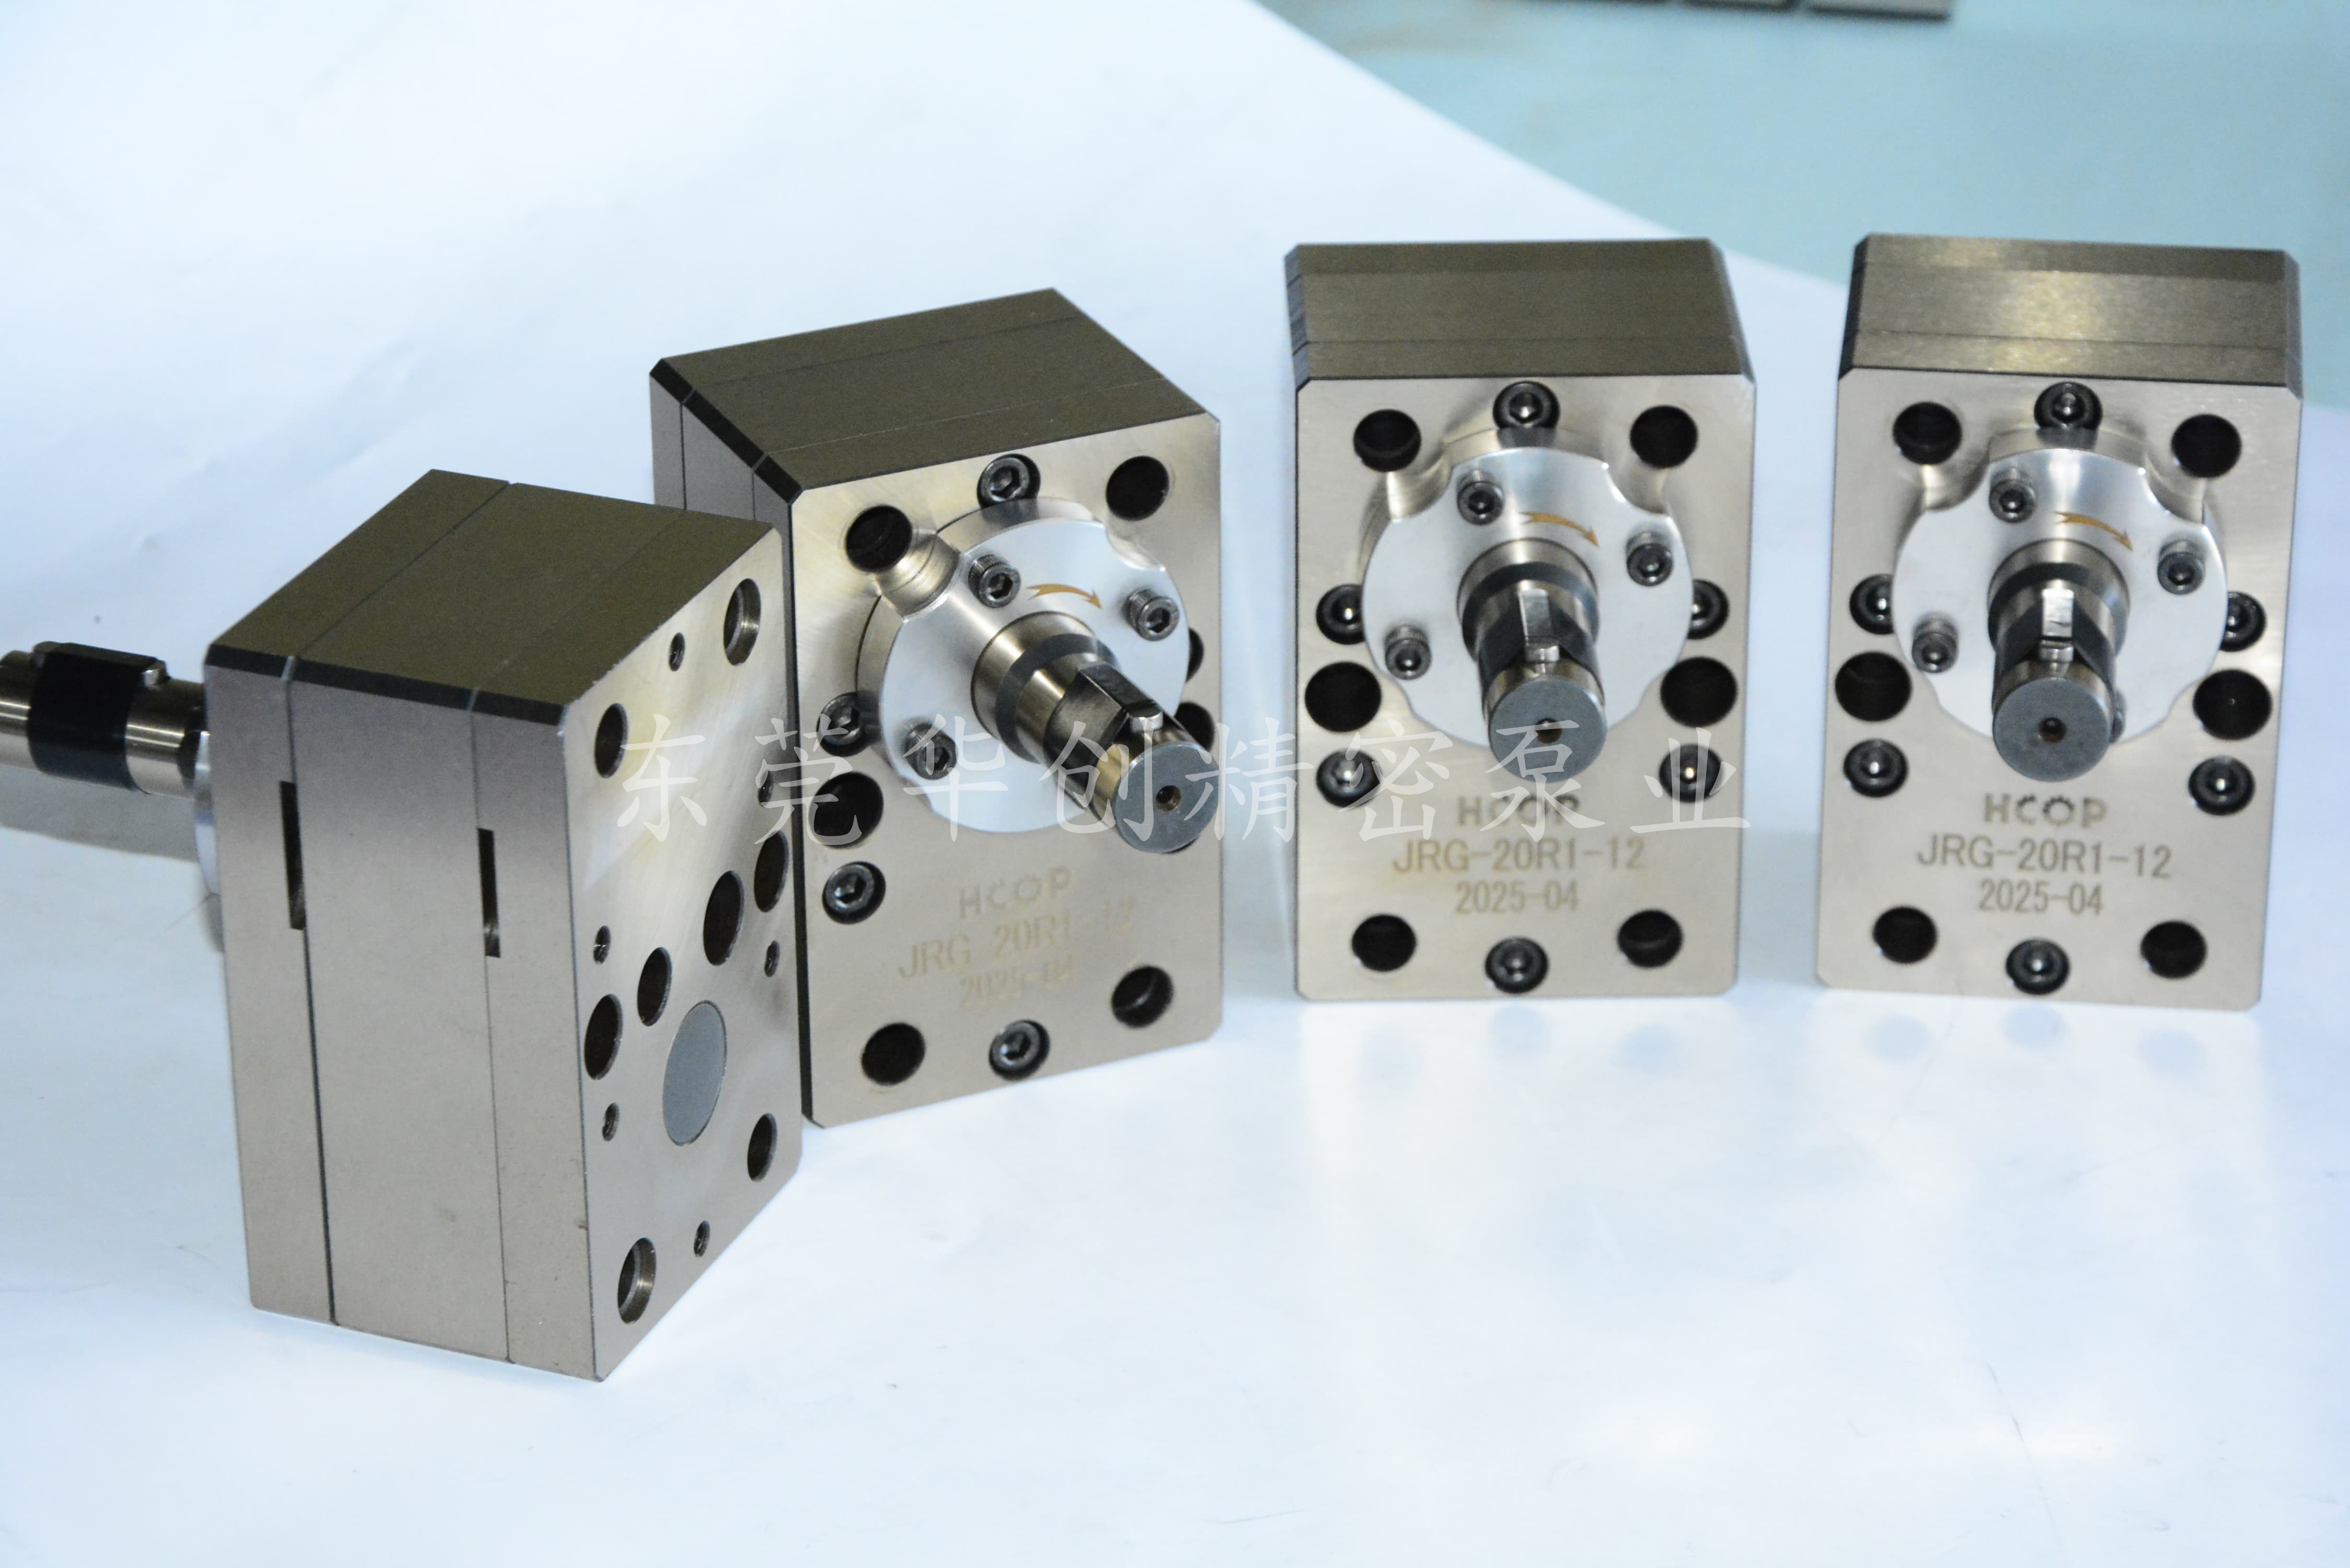
熔体泵在挤出生产线出现流量波动、出料忽大忽小,是塑料挤出、造粒、板材生产中很常见的故障,会直接造成制品厚薄不均、废品率上升。流量不稳分为外部系统因素、物料温度因素、泵本体机械磨损、驱动控制四大类。
第一是上游供料不稳定。挤出机喂料打滑、加料断续、塑化不均匀,或者入口滤网堵塞,造成熔体泵入口压力周期性波动,泵腔充料不足,产生抽空现象。很多现场问题并不是熔体泵损坏,而是上游供料波动传递到泵体,引发流量脉动。
第二是熔体温度波动。熔体粘度对温度十分敏感,泵体加热、保温不均匀,温差过大,熔体粘度随之变化。粘度升高,流动阻力变大;粘度降低,泵内部回流增加,流量跟着起伏。同时物料配方变更、回料比例变化,也会改变熔体流变特性,带来流量不稳定。
第三是熔体泵内部磨损。长期使用后齿轮端面、径向间隙磨损加大,熔体高压侧向内回流加剧,容积效率下降。密封件老化失效同样会造成外漏与内泄,压差越大,回流越明显,流量波动越严重。
第四是驱动与控制系统故障。变频器信号干扰、电机转速漂移、传动机构松动,会造成泵转速不稳定。另外下游模头堵塞、出口压力剧烈变化,也会反向影响熔体泵输出流量。
排查建议:优先检查温度与入口压力,确认上游挤出工况;再校验驱动转速;最后拆解检查齿轮间隙与密封件。找到根源再维修,减少停机损失。
东莞市华创精密泵业制造有限公司
联系人:谢先生
手机:186-7628-3335
邮箱:hcop@hcopump.com
地址:广东省东莞市东城街道周屋工业区岭园路7号